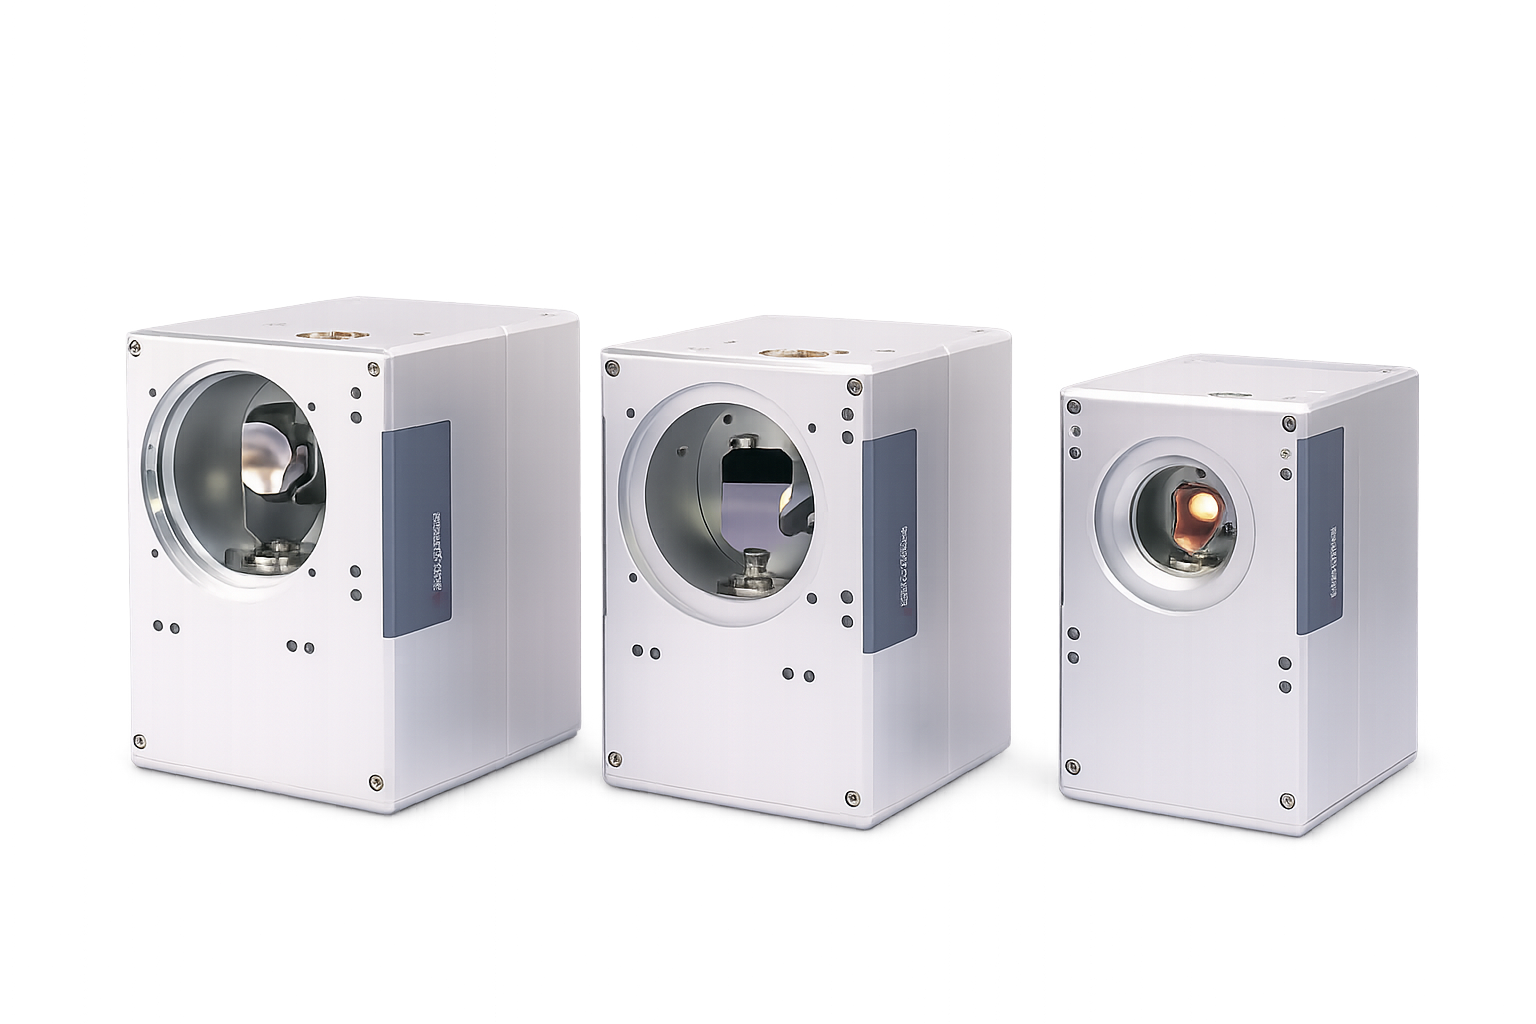
excelliSCAN系列扫描头-14mm
- 创新外壳设计,优化散热管理,防护等级提升至 IP66,坚固耐用
- 预扫描控制技术:充分释放扫描器的动态潜力,以提升加工速度与精度
- 本系统已具备 SCANmotionControl 功能的支持能力,可实现更高级的轨迹规划与工艺控制
丨产品优势
|
SCANahead 技术 excelliSCAN 系统配备了 SCAN-ahead 技术,具有以下优势: • 充分利用振镜动力学以提高吞吐量 • 即使在高速行驶时,也不会出现跟踪误差 • 无需缩颈效应即可快速标记圆形 |
dynAXISse 电流计扫描仪 excelliSCAN 采用最新一代检流计扫描技术,即使在高要求的扫描任务中也能实现卓越的轮廓保真度: • 采用 20位编码器技术的数字检流计扫描仪,可实现最高定位精度与长期稳定性 • 最佳线性度与最小位置噪声可确保最高的定位精度 |
创新外壳设计理念 除现代设计外,excelliSCAN 的机械结构概念具有以下特点: • 外壳结构坚固耐用(IP66防护等级) • 改进的热管理以实现最佳长期稳定性 • 光学与电子学的分离 • 用于检流计扫描仪及电子设备的高效水冷系统,以实现最高稳定性 • 镜面空气冷却技术使得高功率激光器得以应用 |
丨集成与控制
|
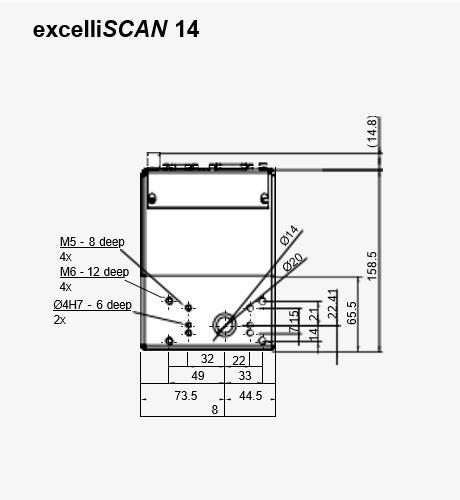
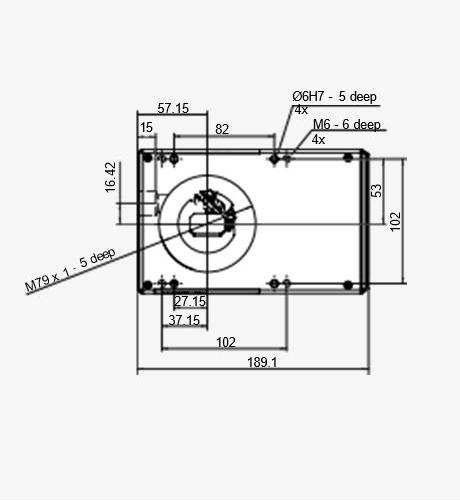
系统集成 excelliSCAN 可轻松集成到机器设计理念中: • 结构紧凑,梁入口侧和梁出口侧均设有安装孔 • 得益于通用调谐技术及自动设定的扫描仪与激光延迟功能,可实现快速调试 • 电气连接的位置可在光束入射侧与光束出射侧之间灵活调整
|
变体 excelliSCAN 提供三种光圈规格: • 14毫米 • 20毫米 • 30毫米 20毫米和 30毫米型号均配备标准互锁保护功能。后视镜及电镜支架的温度传感器可选装 |
使用 RTC6 控制 excelliSCAN 扫描头由功能强大的 RTC6 控制板进行控制,该控制板具有以下特点: • 强大的 DSP 、FPGA 和扩展内存 • 新型光斑距离控制(SDC)功能在配合按需脉冲激光器使用时,即使在加速和减速阶段也能实现精确的激光加工 |
|
• SCANmotionControl 让激光与扫描系统的控制变得轻松便捷,您只需指定加工图案和工艺参数——其余工作均由 SCANmotionControl 完成! • 该软件会根据扫描系统的物理限制,计算出实现预期加工效果的最佳运动轨迹 |
• 您可定义圆角的允许圆整程度, 并设定加工速度及最大激光功率的限 • SCANmotionControl 能以最短的激光关闭时间实现最佳效果 • 有关 SCANmotionControl 的更多信息:
|
• 您的福利: • 简单的作业规划与模拟:“所见即所得” • 通过最优利用扫描仪动态特性与激光功率实现最短处理时间 |
| SCANahead 工作原理
|
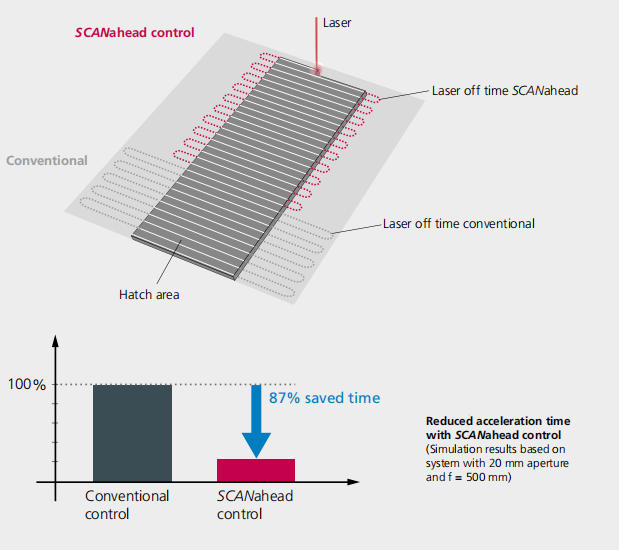
通过 SCANahead 控制,excelliSCAN 总能利用扫描头的最大加速度(即在最短加速度时间ta内)达到设定的扫描速度。与采用基于传统跟踪误差 ts控制算法的扫描仪不同(后者无论目标速度如何均保持恒定加速度时间),excelliSCAN 需要根据实际情况生成相应的控制参数。 |
|
| 应用优势
|
• 由于加速度阶段显著缩短 ,生产效率得到提升 • 工艺时间缩短,工艺参数不变 • 采用数字编码器技术 ,具有高轮廓保真度和长期稳定性——即使对于要求严苛的扫描任务也是如此 • 由于采用通用调谐功能并具备自动延迟设置,使用极为便捷 |
视频中有关 SCAN-ahead 的更多信息:
|
|
| SCANahead 工作原理
|
3D打印示例:更高的生产效率与更精确的精度 迄今为止,增材制造中生产效率的提升主要通过使用多头系统或更高功率的激光来现。采用扫描实验室(scanlab)的 SCANahead 控制等现代控制技术可带来额外潜力。 在增材制造中,二维结构通常通过双向划线技术实现。在采用传统控制系统的扫描设备中,大部分工艺时间都用于加速和减速过程的周转时间。 采用SCANahead 技术的扫描系统能显著缩短这些周转时间,从而大幅提升生产效率。 |
|
| SCANahead 控制与传统控制相比
|
对比维度 |
传统技术 |
SCANahead 技术 |
|
相互作用 |
• 加速时间 ta为常数;检流计扫描器的动态电位并非在所有情况下都能得到充分利用 |
• 扫描仪轴加速度始终处于最大值 • 充分利用了振镜动力学原理 |
|
跟踪误差[ts] |
• 有限、恒定的跟踪误差 • 高速下图像场校正的精度限制 • 通常针对单一应用程序进行优化 • 需要进行多种不同的调谐,这仅能在数字扫描系统中实现 |
• 无跟踪误差 ts=0 • 即使在高速情况下也能实现精确的图像场校正 • 仅需一次调校,即可在所有应用中实现最佳性能 • 采用恒定的预览时间 tp来确定可导航轨迹 |
| 延时效应 |
• 延误必须手动确定并设定 • 用户需自行优化延迟设置 |
• 由 RTC6 的自动延迟功能设置 |
|
示例应用 |
传统技术 |
SCANahead 技术 |
||
|
圆和弧(圆半径 v=2.8 m/s) |
|
• 颈缩效应(由跟踪误 • 需要调整圆直径 |
|
• 无颈缩效应 |
|
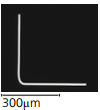
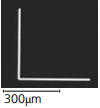
90°转角(转角速度 v=1 米/秒) |
|
• 跟踪误差可能导致拐角 |
|
• 在不同速度下穿越 90°拐角时的偏差显著减小 |
excelliSCAN系列扫描头-14mm
01:18
分束立方安装指南合集
11 次